24小时回收热线:

18925783032
网站导航

当前位置:废塑料回收公司 > 水口料回收 > 贵州水口料回收工厂

贵州水口料回收工厂

Products Center

公司介绍

About us
贵州水口料回收工厂

贵州水口料回收工厂

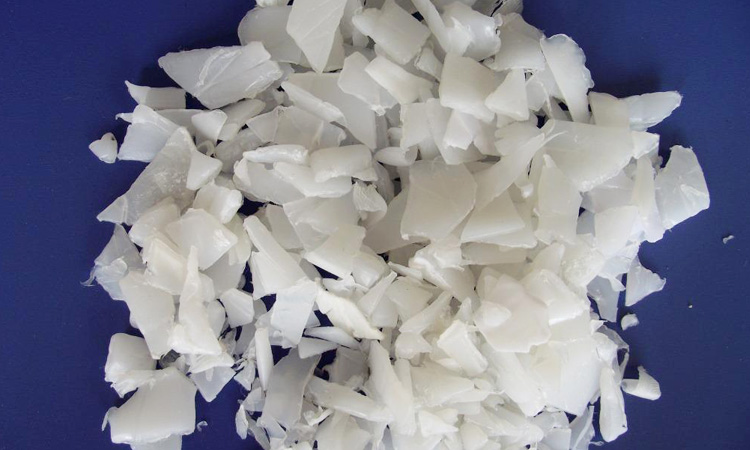
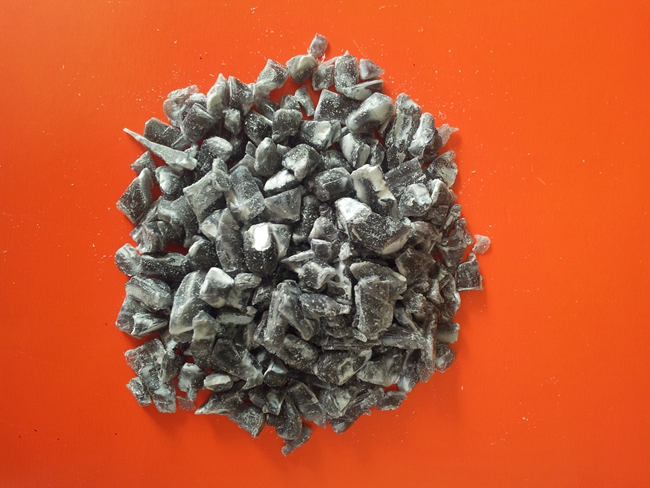
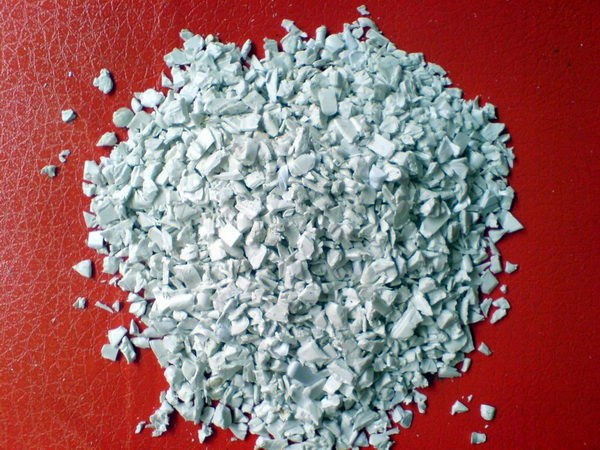
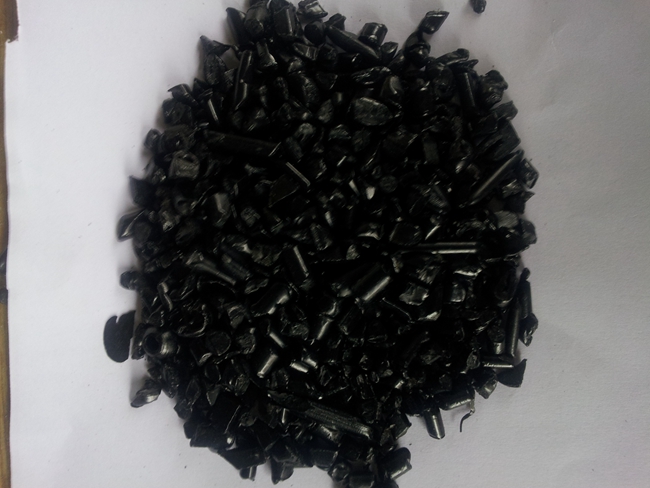
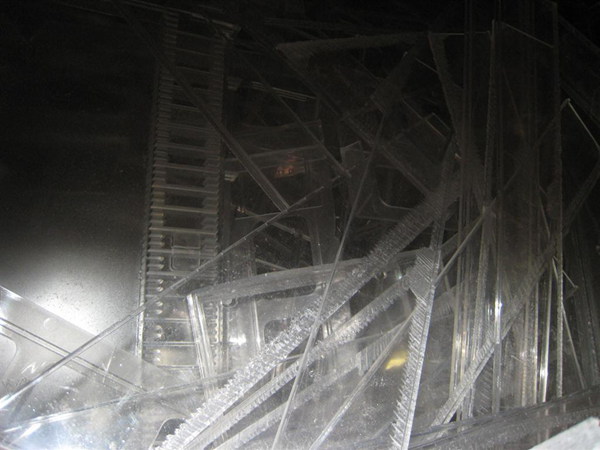
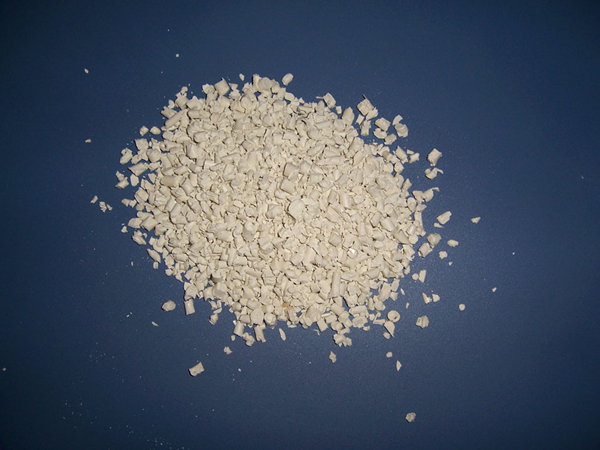
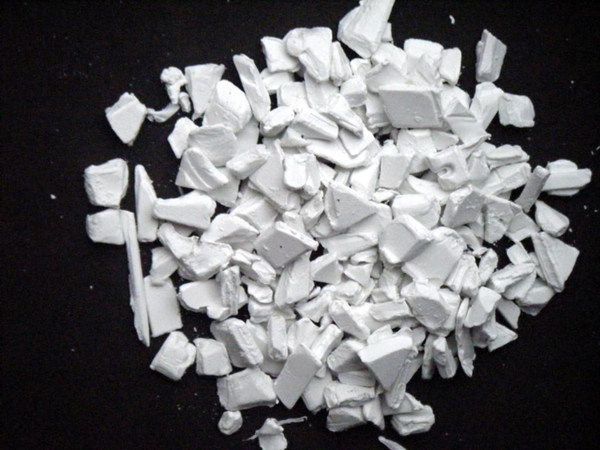
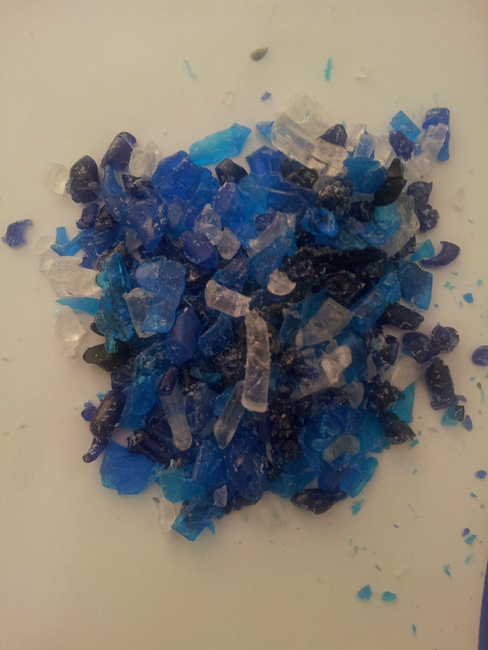
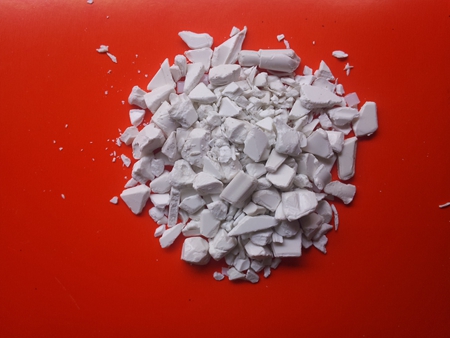
公司专业提供贵州水口料回收工厂,自创立以来一直以客户至上,诚信为本的经营理念,全心全意为顾客利益着想,赢得众多客户商家的青睐,在客户群体中有着极好的评价,为合作企业提供了充足的货源保证。厂家主营业务,高价收购以下塑胶水口料:
1、ABS废塑料回收:瓷白、灰色、黑色等各色防火和不防火;
2、PC边角料回收:透明、瓷白、灰色、黑色等各色防火和不防火,加纤;
3、POM水口料回收:本色、白色、黑色;
4、pp料回收:本色、白色、黑色、杂色;
5、pvc回收料:瓷白、灰色、黑色等各色防火和不防火;
6、贵州水口料回收工厂、PPO、EVA、tpu边角料回收各类电镀和胶头塑胶。
详细介绍 >>

我们的优势

Why Choose Us?

资讯中心

News Center
  • 13 2021-04
    处理塑胶产品着色时出现题目

    1.产品表面起粒:主要原因:①料筒及模头有杂质;②温度不正确;③原料在料筒内加热停留时间太长;④色母或色粉的分散性未处理好;⑤过滤网已穿孔。处理方法:把塑机温度调至低于正常温度10-20℃,开动塑机,用原色塑料树脂以较慢速度重新进行清理工作,必要时把模头拆..

  • 13 2021-04
    回收AS水口料的基本知识说明

    回收AS水口料的基本知识说明 ABS为浅黄色粒状或珠状不透明树脂,无毒、无味、吸水率低,具有良好的综合物理机械性能,如优良的电性能、耐磨性,尺寸稳定性、耐化学性和表面光泽等,且易于加工成型。缺点是耐候性,耐热性差,且易燃。 ABS/PC合金是为改进ABS阻燃性..

  • 13 2021-04
    回收PC水口料成型条件的要点介绍

    回收PC水口料成型条件的要点介绍  熔融温度与模温: 较佳的成型温度设定与很多因素有关,如注塑机大小、螺杆组态、模具及成 型品的设计和成型周期时间等。一般而言,为了让塑料渐渐地熔融,在料管后段 /进料区设定较低的温度,而在料管前段设定较高的温度。但若螺杆设..

  • 13 2021-04
    回收ABS水口料树脂成型加工的要点

    回收ABS水口料树脂的成型加工要点一、产品模具设计(2)强度较弱的柱子根部需增加R角过渡或追加加强筋,防止柱子断裂。强度较弱的柱子根部需增加R角过渡或追加加强筋,防止柱子断裂。(3)卡扣设计,卡扣的根部需要倒R角,R角的大小取决于产品的壁厚,R角和壁厚比应在0...

  • 13 2021-04
    回收AS水口料注塑温度的调节说明

    回收AS水口料注塑温度的调节说明 回收AS水口料在现代注塑工艺中,如何提高生产效率,把控产品质量取决于多个方面。模具的精密度、冷却时间、注塑温度是三个比较重要的原因。 今天我们主要讨论的是如何精准的把握注塑温度提高产能。首先我们了解一年整个的生产过程..

  • 13 2021-04
    收购防火ABS水口料塑料造粒机的系统组成

    收购防火ABS水口料塑料造粒机的系统组成 1、挤压系统 挤压系统包括料斗、机头,塑料通过挤压系统而塑化成均匀的熔体,并在这一过程中所建立压力下,被螺杆连续的挤出机头。(1)、螺杆:是挤塑机的较主要部件,它直接关系到挤塑机的应用范围和生产率,由高强度耐腐蚀的合金..

  • 13 2021-04
    回收ABS水口料注射成型的加工位置

    回收ABS水口料注射成型的加工位置 回收ABS水口料注射成型是目前塑料加工中较普遍采用的一种重要的成型方法。注射模塑制品约占塑料制品总量的20%~30%。根据注射成型的原理与特点、注射成型是目前塑料加工中较普遍采用的一种重要的成型方法。它是根据压铸原理从19世纪..

  • 13 2021-04
    回收PC水口料注塑加工的详细分析

    回收PC水口料注塑加工的详细分析1、塑料的处理 PC的吸水率较大,加工前一定要预热干燥,纯PC干燥120℃,改性PC一般用110℃温度干燥4小时以上。干燥时间不能超过10小时。一般可用对空挤出法判断干燥是否足够。 再生料的使用比例可达20%。在某些情况下,可100%的使用..

— 查看更多 —

服务热线:

18925783032