24小时回收热线:

18925783032
网站导航

当前位置:废塑料回收公司 > 废塑料回收 > 浙江南溪回收废塑料基地

浙江南溪回收废塑料基地

Products Center

公司介绍

About us
浙江南溪回收废塑料基地

浙江南溪回收废塑料基地

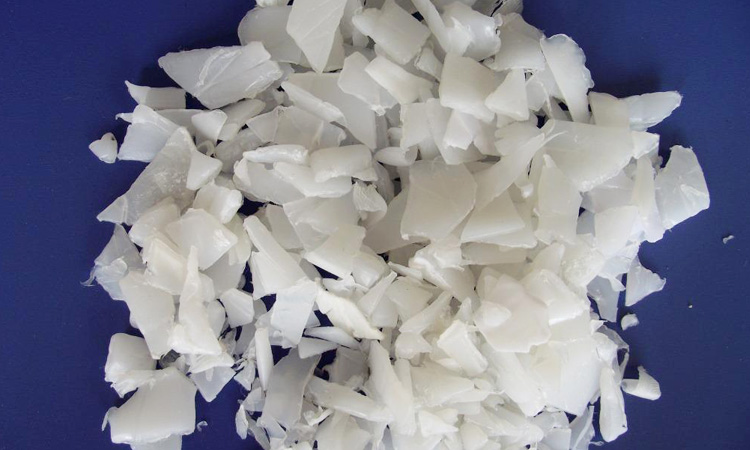
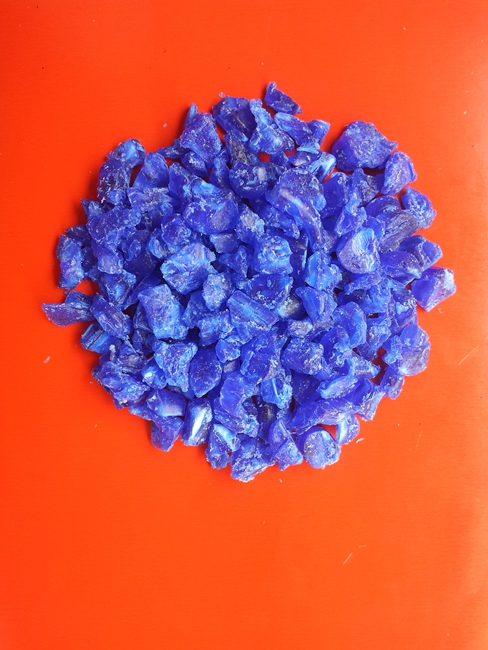
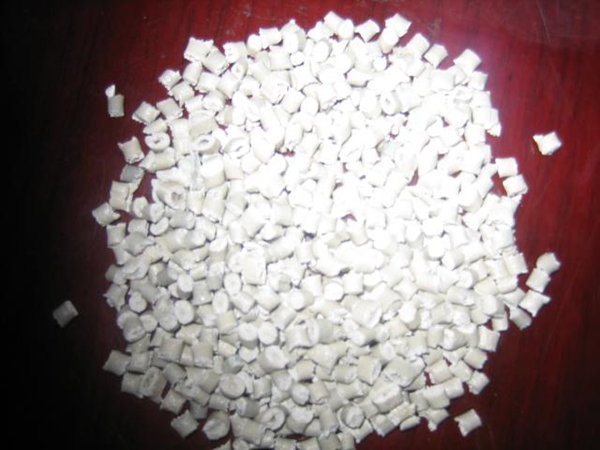
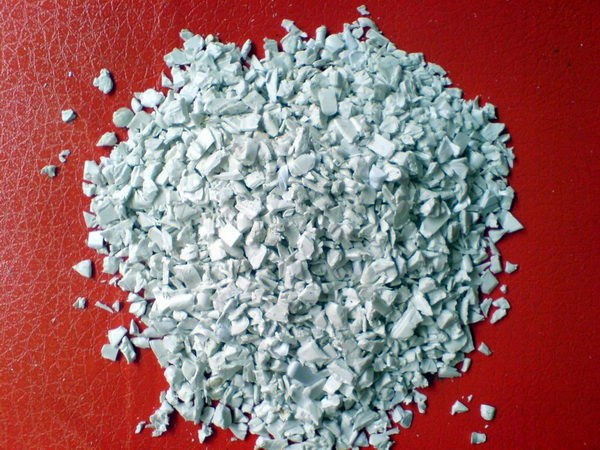
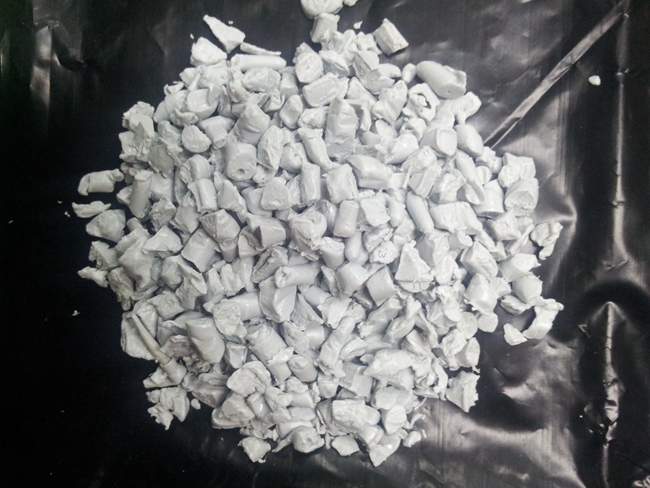
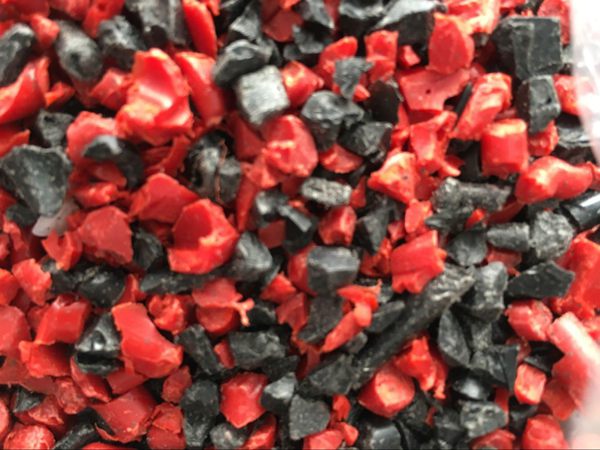
公司专业提供浙江南溪回收废塑料基地,自创立以来一直以客户至上,诚信为本的经营理念,全心全意为顾客利益着想,赢得众多客户商家的青睐,在客户群体中有着极好的评价,为合作企业提供了充足的货源保证。厂家主营业务,高价收购以下塑胶水口料:
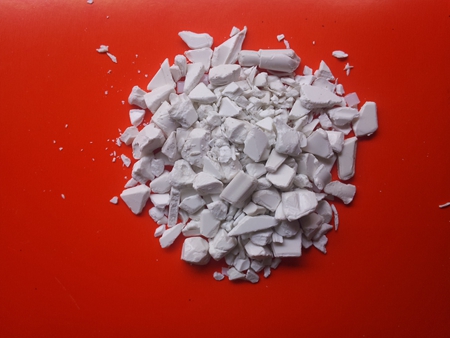
1、ABS废塑料回收:瓷白、灰色、黑色等各色防火和不防火;
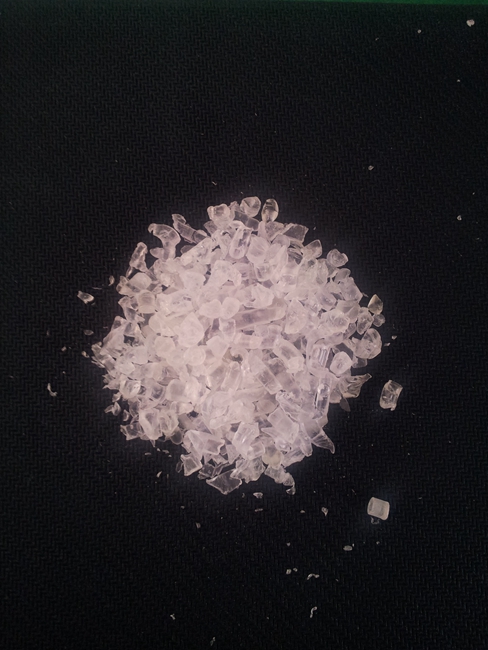
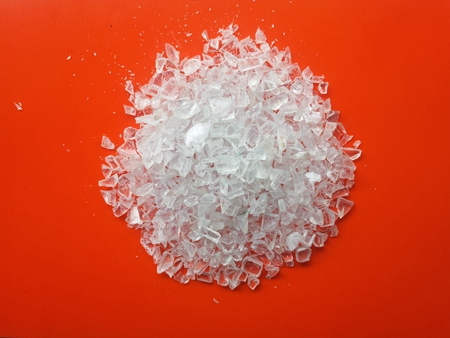
2、PC边角料回收:透明、瓷白、灰色、黑色等各色防火和不防火,加纤;
3、POM水口料回收:本色、白色、黑色;
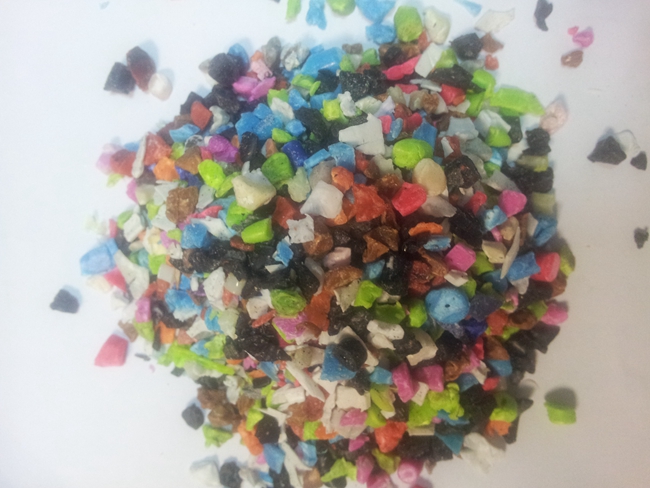
4、pp料回收:本色、白色、黑色、杂色;
5、pvc回收料:瓷白、灰色、黑色等各色防火和不防火;
6、浙江南溪回收废塑料基地、PPO、EVA、tpu边角料回收各类电镀和胶头塑胶。
详细介绍 >>

我们的优势

Why Choose Us?

资讯中心

News Center
  • 13 2021-04
    低摩擦ABS水口料配方

    ABS水口料 98% 硅油 2% 相关性能 摩擦系数由0.6降低到0. 33。

  • 13 2021-04
    ABS的韧性是什么决定的,怎样增强它的韧性

    ABS高胶粉主要针对一些韧性不够的,耐低温性能达不到的现象。可以大幅度的提高ABS料的韧性、抗冲击性能,是提高ABS韧性的较合适的材料

  • 13 2021-04
    回收pc/abs水口料着色不良的原因

    回收pc/abs水口料着色不良的原因PC/ABS黑色原料PC和ABS都具有良好的着色性,可以生产出各种颜色的产品。 其生产的产品出现颜色差异除了因配色不良引起外,另有原因如下:1、PC和ABS原料底色不同引起颜色差异。 PC底色大多为无色透明(也有透明冰蓝底色),而ABS底色为..

  • 13 2021-04
    回收pc/abs水口料泡沫材料热成型的方法

    回收pc/abs水口料泡沫材料热成型的方法 虽然泡沫材料在常温下具有一定的强度和刚度,但加热后,就会变软。这样,就可以塑造成任意形状。把温度降回室温后,这些泡沫材料就会再度变硬,并保持塑造后的形状。一般而言,热成型过程可以细分为三个阶段:加热、塑型和冷却..

  • 13 2021-04
    东莞ABS成型特性

    1、无定形料, 流动性中等, 吸湿大, 必需充分干燥, 外表要求光泽的塑件须长时间预热干燥80-90度,3 小时.2、宜取高料温, 高模温, 但料温过高易分解(分解温度为270度). 对精度较高的塑件, 模温宜取50-60度 , 对高光泽. 耐热塑件, 模温宜取60-80 度.3、如需解决夹水纹,需提..

  • 13 2021-04
    回收PC水口料注塑工艺的分析

    回收PC水口料注塑工艺的分析 回收PC水口料 PC塑胶原料的吸水率较大,加工前一定要预热干燥,纯PC干燥120℃,改性PC一般用110℃温度干燥4小时以上。干燥时间不能超过10小时。一般可用对空挤出法判断干燥是否足够。再生料的使用比例可达20%。在某些情况下,可100%的使用..

  • 13 2021-04
    回收水口料成型性能的分析

    回收水口料成型性能的分析 无定形材料,流动性中等,吸湿大,必须充分干燥,表面要求光泽的塑件须长时间预热干燥80-90度,3小时;宜取高料温,高模温,但料温过高易分解(分解温度为270度).对精度较高的塑件,模温宜取50-60度,对高光泽.耐热塑件,模温宜取60-80度; 如需解决..

  • 13 2021-04
    回收水口料特种原料的发展状况

    回收水口料特种原料的发展状况 据数据了解,通用工塑胶原料产能的符合年均增长率为39.8%,其中PC、PBT产能的复合年均增长率分别为116.5%、23.9%,通用塑料自给率从11%增长至31%.2009-2015年,通用工程塑胶原料产能的复合年均增长率为7.6%,PC和PBT仍是主要增长点,20..

— 查看更多 —

服务热线:

18925783032