回收pc/abs水口料着色不良的原因
文章作者:废塑料回收公司 发布时间: 浏览次数:3041
回收pc/abs水口料着色不良的原因
PC/ABS黑色原料PC和ABS都具有良好的着色性,可以生产出各种颜色的产品。
其生产的产品出现颜色差异除了因配色不良引起外,另有原因如下:
1、PC和ABS原料底色不同引起颜色差异。
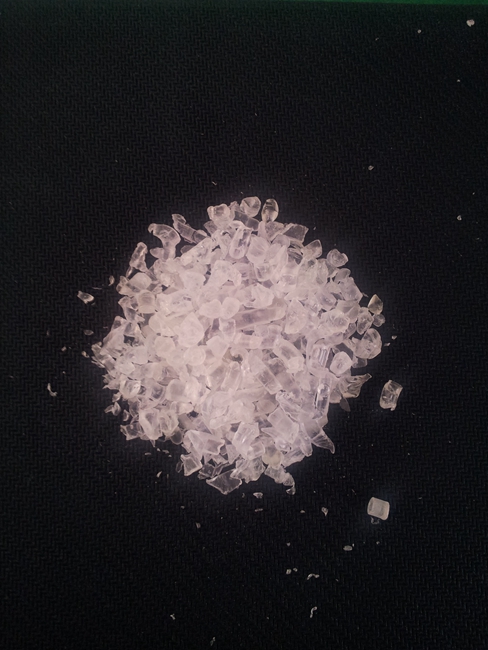
PC底色大多为无色透明(也有透明冰蓝底色),而ABS底色为象牙色半透明,如使用同一色粉(配比相同),使用ABS料的塑件会比PC料的塑件略发黄,因此不同材料要做相同颜色时必须要重新配色。
2、PC和ABS材料的光泽度不同引起颜色差异(PC比ABS光亮)。
如对外观要求高(不能有色差),且从产品结构、工艺、需求上允许使用同一材料,则建议使用相同材料。
颜色是因为加入了色素,白的一般加了钛白粉,黑的加入了炭黑。颜色一般是客户需要的,对性能一般没什么影响。更多PC改性料详细了解
本文由水口料回收公司(www.dgskl.com)整理发布,如需转载请注明来源及出处:https://www.dgskl.com/news/206.htm
-
13 2021-04
ABS与PC的比较
1、无定形料, 流动性中等, 吸湿大, 必需充分干燥, 外表要求光泽的塑件须长时间预热干燥80-90度,3 小时.2、宜取高料温, 高模温, 但料温过高易分解(分解温度为270度). 对精度较高的塑件, 模温宜取50-60度 , 对高光泽. 耐热塑件, 模温宜取60-80 度.3、如需解决夹水纹,需提..
-
13 2021-04
-
13 2021-04
收购防火ABS水口料注塑加工的注意事项
收购防火ABS水口料注塑加工的注意事项 收购防火ABS水口料加工玻璃纤维加强型时,应使用耐磨塑化装置,如双金属桶和加固的螺杆、螺杆梢和止回阀。柱模可使用所有已知类型的水口,包括前腔和热流浇道系统。用于热塑材料制成的注塑零件的 水口与模具的相关构造指南,浇道..
-
13 2021-04
回收水口料了解ps水口料的耐高温温度
水口料也应视其生产时产品之用料好坏而定,如果用的全新料则可以用来生产深颜色的产品,较好是黑色,如果是用的回收料生产的话则只可生产质量要求比较低的产品;一般水口料加入的比例不宜太大25%左右为宜。回收水口料对于ps水口料来说。其耐高温程度为:1.热变形温度: P..
-
13 2021-04
一次性水口料的类型与特点
一次性水口料(回收水口料)是指用原料首次投入生产经注塑机加工后的产品或次品统利称为一次性水口料,产品生产出来后一般直接投入配装或其它工序,不良品则直接按一次性水口料处理;一次性水口料(回收水口料)的性能仅次于原料,所以目前被广泛的采用。一次性水口料的..
-
13 2021-04
水口料的物料进出管理和核料
1、根据12月22日会议精神,过去由于自制注塑件没有按订单需求管控物料,车间生产基本处于自由生产,自由领料状态,在无压力的生产管理模式下,形成了前面不断产生水口,后面设法消
-
13 2021-04
回收水口料性能及注塑工艺条件说明
回收水口料性能及注塑工艺条件说明注塑模工艺条件: 干燥处理:加工前的干燥处理是必须的,因为PET的吸湿性较强。建议干燥条件为 120~165℃,4小时的干燥处理。要求湿度应小于0.02%。 熔化温度:对于非填充类型:265~280℃;对于玻璃填充类型:275~290℃。模具温度:..
-
13 2021-04
回收水口料的作业内容
回收水口料的作业内容:注塑生产员工在生产产品的同时,须用干净的水口筐装好该产品的水口,水口筐须放在指定的位置并且明确标识,不同材料的水口不得混在一起放置。在水口料筐已盛满水口时,由注塑生产员工负责将水口料拉至碎料房按规定整齐的摆放在水口料放置区等待破..
— 查看更多 —
推荐产品