24小时回收热线:

18925783032
网站导航

当前位置:废塑料回收公司 > 边角料回收 > 宁波工厂边角料回收公司

宁波工厂边角料回收公司

Products Center

公司介绍

About us
宁波工厂边角料回收公司

宁波工厂边角料回收公司

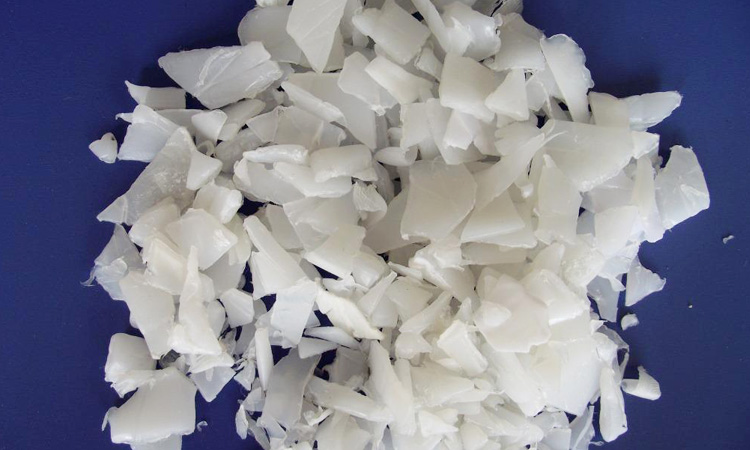
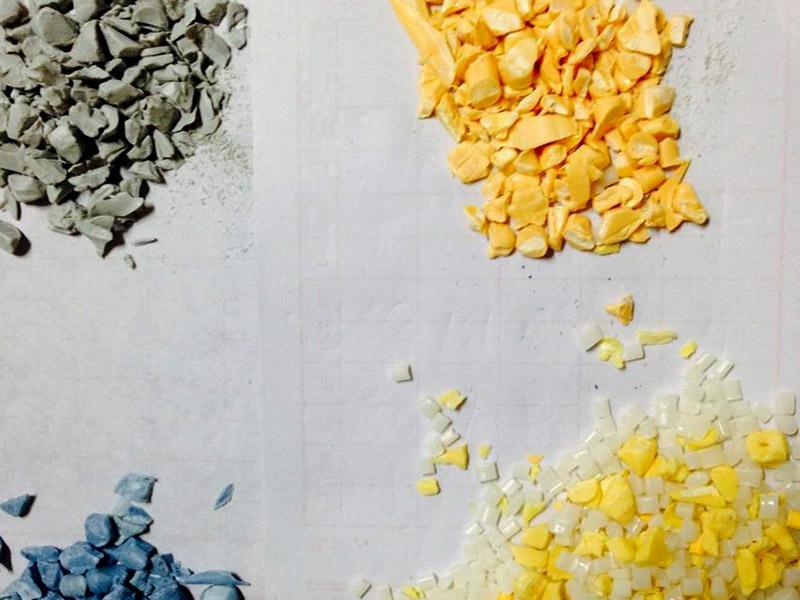
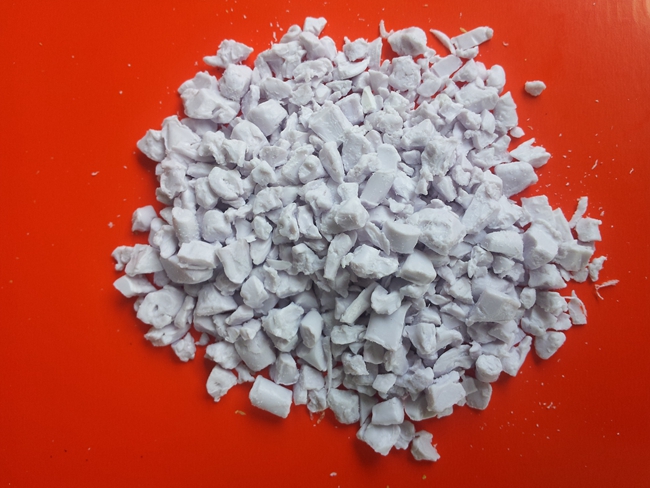
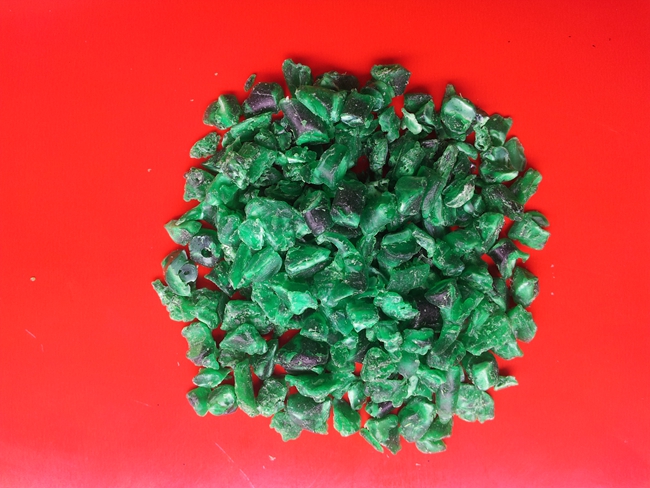
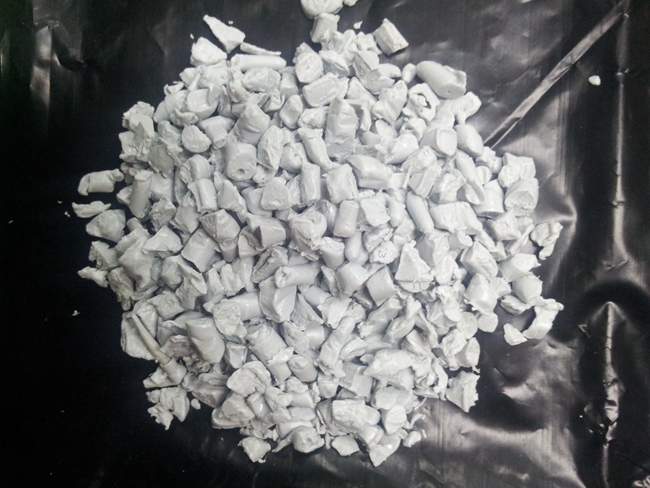
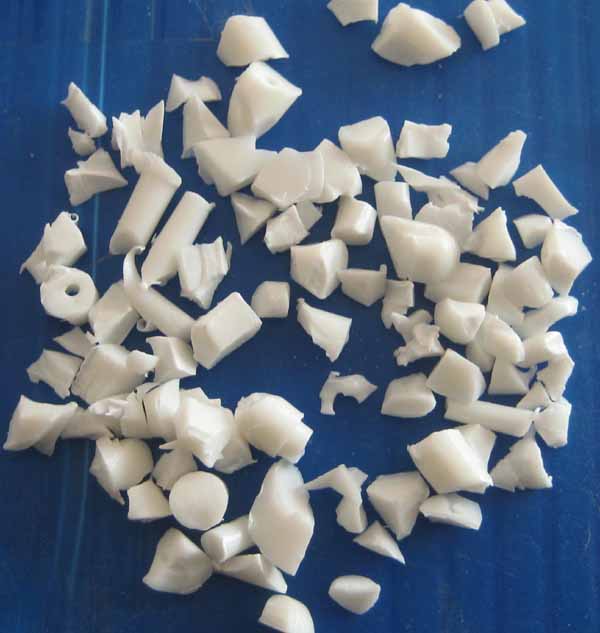
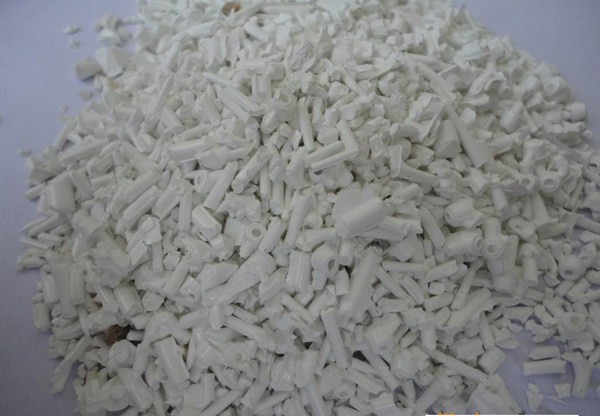
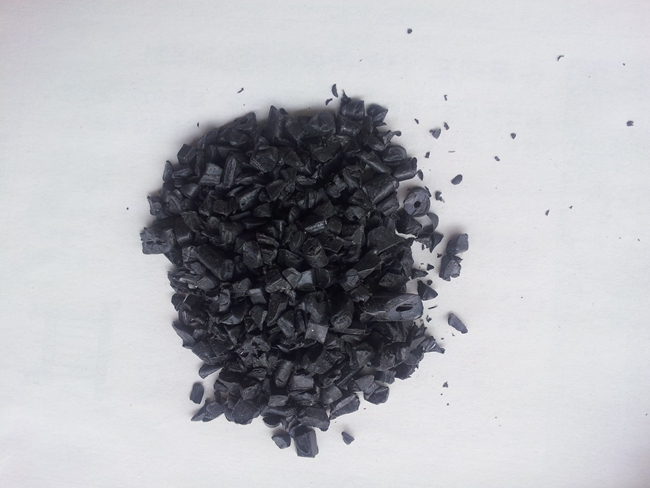
公司专业提供宁波工厂边角料回收公司,自创立以来一直以客户至上,诚信为本的经营理念,全心全意为顾客利益着想,赢得众多客户商家的青睐,在客户群体中有着极好的评价,为合作企业提供了充足的货源保证。厂家主营业务,高价收购以下塑胶水口料:
1、ABS废塑料回收:瓷白、灰色、黑色等各色防火和不防火;
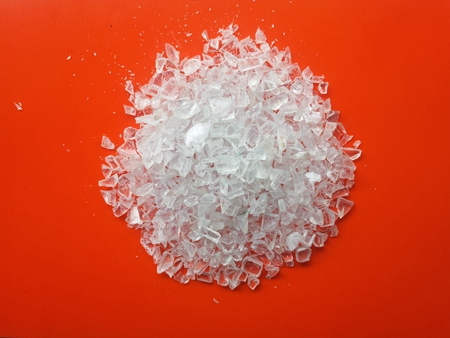
2、PC边角料回收:透明、瓷白、灰色、黑色等各色防火和不防火,加纤;
3、POM水口料回收:本色、白色、黑色;
4、pp料回收:本色、白色、黑色、杂色;
5、pvc回收料:瓷白、灰色、黑色等各色防火和不防火;
6、宁波工厂边角料回收公司、PPO、EVA、tpu边角料回收各类电镀和胶头塑胶。
详细介绍 >>

我们的优势

Why Choose Us?

资讯中心

News Center
  • 13 2021-04
    怎么辨别PC加纤的含量

    加纤行业内 默认一般情况下是指加GF,也就是加玻璃纤维。当然,加纤还有加碳纤(CF)或者矿纤(MB)

  • 13 2021-04
    回收ABS水口料降解塑料的发展

    回收ABS水口料降解塑料的发展 理想的生物降解塑料是一种具有优良的使用性能、废弃后可被环境微生物完全分解、较终被无机化而成为自然界中碳素循环的一个组成部分的高分子材料。那么非生物降解性塑料包装自然也是非环境友好型的,它的运用将会对环境造成巨大的伤害。 ..

  • 13 2021-04
    回收pc/abs水口料原料的工艺

    回收pc/abs水口料原料的成型温度高,因其品种不同,熔融温度在300~425℃范围内。LCP熔体粘度低,流动性好,与烯烃塑料近似。具有极小的线膨胀系数,尺寸稳定性好。成型加工条件参考为:成型温度300~390℃;模具温度100~260℃;成型压力7~100MPa,压缩比2.5~4,成型收缩率..

  • 13 2021-04
    阻燃ABS注射压机加工较佳温度多少?

    防火级ABS成型温度应较标准级低,水口宜大,以免防火剂过热分解析出而在水口位产生白花斑。 一般在170-200℃ 对以下两种防火ABS材料进行举例。 奇美Polyac PA765A 成型温度170-200(℃) 模温50-80(℃) 联昌行 VH823 成型温度170-200(℃) 模温40-60(℃)

  • 13 2021-04
    ABS水口料塑料的应用措施

    ABS水口料塑料的应用措施 (1)、镀前毛坯质量要良好。不合格的毛坯是镀不好的,塑料毛坯比金属毛坯还要难以检查。镀好后会有“麻点”或“星点”。因此,要重视镀前的毛坯质量。首先要了解客户产品的来源,是否镀过,特别是注件,是不是首先批压注,以便确定毛坯的质量。..

  • 13 2021-04
    收购防火ABS水口料注射成型收缩率的介绍

    收购防火ABS水口料注射成型收缩率的介绍 塑料收缩率直接关系到制品的形状和尺寸精度。塑料制品特性、模具设计、工艺条件控制等影响成型收缩率和后收缩的各因素,对注塑制品及其稳定性影响极大门。目前模具尺寸的设计通常运用公差带或平均收缩率的方法计算,模具在试模..

  • 13 2021-04
    回收水口料的基本内容

    回收水口料的基本内容塑件的基本内容 1、立体空间内容﹐几何结构﹐尺寸及精度。 2、塑件表面的内容﹑标记﹑符号﹑文字﹑表面图案﹑图形﹑粗糙度。 3、静态﹑动态性能﹐机械﹑物理﹑化学等性能。 4、环境﹑人机工程。 5、塑料的选择。 6、成本﹑价格。 7、成型模具及成型..

  • 13 2021-04
    回收水口料模具设计的注意事项

    回收水口料模具设计的注意事项1、塑件設計時應注意下列事項。(1)塑件光潔度可達7~ 9,精度一般宜取3~5級,但沿壓制方向精度不易保證,宜取自由公差。(2)不易脫模,宜取較大脫模斜度。若不允許取較大脫模斜度時,則塑件徑向公差宜取大。(3)塑件宜取回轉體對稱外形..

— 查看更多 —

服务热线:

18925783032