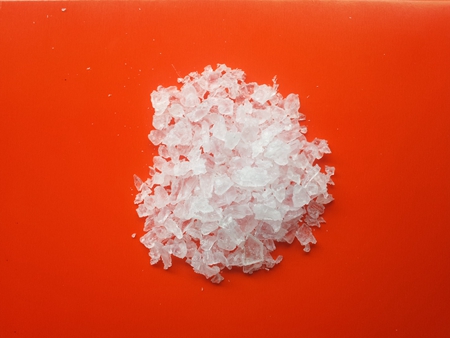
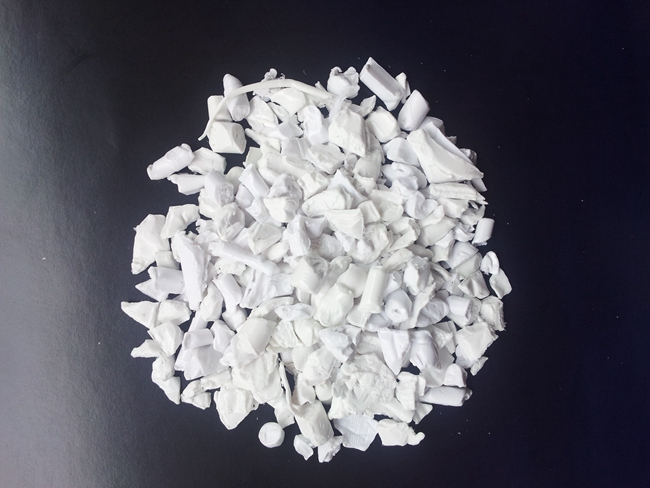
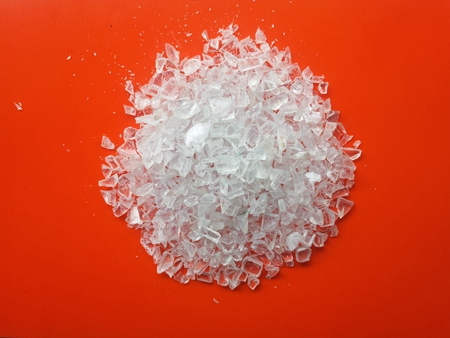
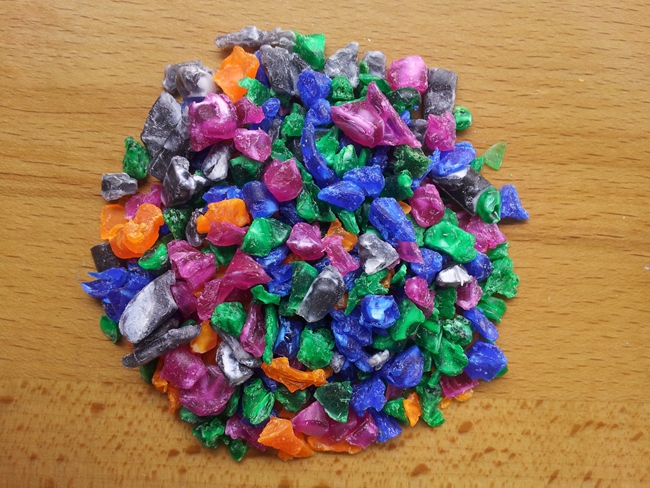
1,矿泉水瓶.矿泉水瓶一般来说比较干净,因为是透明的,里面有没水都能看到,主要应该注意的是:首先检查有没混到PVC瓶,估算PVC瓶的含量,其次看看颜色,估算有颜色瓶的含量,越接近原色透明的价格就越高,越接近黑色的价格就越低.再看看瓶的厚薄,因为有些瓶比较厚,有些比较薄,厚的瓶在加工时产量快,做出来的料漂亮.价格高.薄瓶产量低且白度差.价格低.再估算其它杂质的含量.
2,牛奶瓶.大多数牛奶瓶是HDPE做的,一般只要看看里面的牛奶是否倒干净,因为牛奶瓶不是透明的,里面有没倒干净是看不到的,这就要小心查看了,如果是牛奶含量多的话时间放久了会很臭.
3,洗洁精瓶,洗发水瓶沐浴露瓶等.这类瓶比较复杂,各个厂家的用料都所不同,这类瓶的材料包括有:PET,PVC,HDPE等.这类瓶一般都是有颜色不透明的,瓶里的东西大多数都没有完全倒干净,所以加工好的料成色都比较低.值得一提的是这类PET
PVC瓶价格都比较低
一般瓶类材料的质量都比较好,瓶类的采购成色较为重要,外面的杂质表观上能看到,可以估算.但里面有没含水或其它杂质是很难看清楚的,.所以瓶类的采购更难,也更应该认真检查,小心评估.控制风险.
水口料破碎料.破碎料的采购首先要看料的整体是否一致,其次是看料的质量,颜色,再看料的纯度,几种料要注意的是:
1,PP,PE破碎料,看.本文由中华包装瓶网原创.看PP和PE会不会互混,检查是否混到别的塑料,可以拿一些放到水中,看看有没下沉的,再检查下沉的是什么料,如果下沉的没别的料,说明只是含填充料,如果还有其它料,那么这个料下沉的就会很难处理,成色就会降低,价格也就降低了.
2,ABS.首先看看有没混到PS/HIPS.混到的成色是多少,因为ABS混到PS/HIPS的价格跟纯的ABS价格很相差很多,也没办法把它们分开,混的比例越多价格越低,较差的是各占50%,ABS混到PS较差,混到HIPS也对ABS的质量影响很大.然后再检查有没混到其它塑料,混到其它塑料有几种,各占的比较是多少,有没办法把它们分开,有没价值.然后再看看有没填充其它材料,主要是添加玻璃纤维,阻燃材料,添加的都会影响ABS的质量和价值.还要看是否回收料所生产的水口料.
3,PS,HIPS.PS/HIPS相混问题不大,主要是混到ABS,跟ABS混到PS/HIPS一样的道理,它们也是没办法分开.查看的方法与查看ABS相同.PS与碳酸钙的相容性很好,所以还要查看是否含填充粉.含填充粉越多比重越大,价格也越低.
4,PVC,先看看有没混到PC,PMMA,POM,TPU,PBT,PET,等比重较大的塑料,因为PVC的比重也较大,如果混到是很难分开的.PVC水口如果混到PP,PE,EVA可以用水分离,混到ABS,PS可以用盐水分离.再看看有没含其它杂质和材料的质量,PVC可以高填充碳酸钙,陶土,高岭土,较高可以填充70%以上,含填充量月高价格就越低,光泽好,透明度高,韧性好的质量比较好.所以在采购时要仔细看好.
5,其它破碎料.其它塑如PC,PA,POM,PBT,PPS,PPO等工程塑料水口料.由于量比较少,还有工程塑料有些是经过改性的,在鉴别时有一定的难度,如果掺杂到其它塑料也比较难分离.有些经过玻璃纤维增强的价值很低,几种工程塑料混在一起也是很麻烦的事,很多混合料是没办法分离的,所以工程塑料水口了质量和纯度至关重要.工程塑料的利润比较高,但风险很大,如果采购失误的话会损失跟大.建议采购人员要经过专业培训,不专业的采购人员就要小心了,在采购时一定要看好,仔细评估,控制风险.
小结:废塑料经营利润与风险并存,采购是获利的重要环节,在采购废塑料一定要注意:质量,杂质,水份,复合料,填充物的含量,混合料,高温料,热固性塑料,颜色,成色.认真查看,对哪些看不清楚,看不懂的,一知半解的料不要买,没有销售渠道的料也不要买,只有控制好风险才能立于不败之地,只有采购到好料才能提高利润.
本文由水口料回收公司(www.dgskl.com)整理发布,如需转载请注明来源及出处:https://www.dgskl.com/news/76.htm