水口料常识
文章作者:废塑料回收公司 发布时间: 浏览次数:2480
水口料常识:
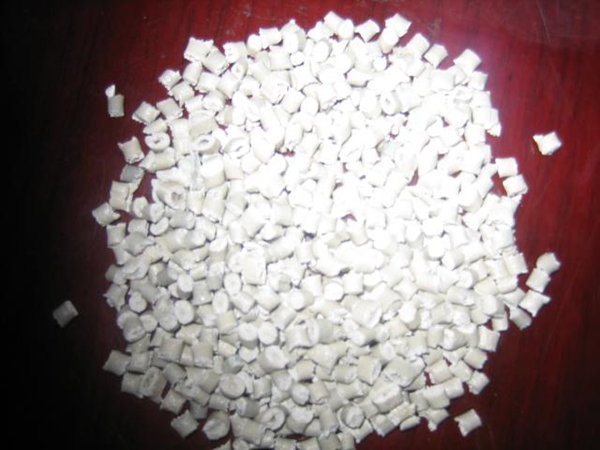
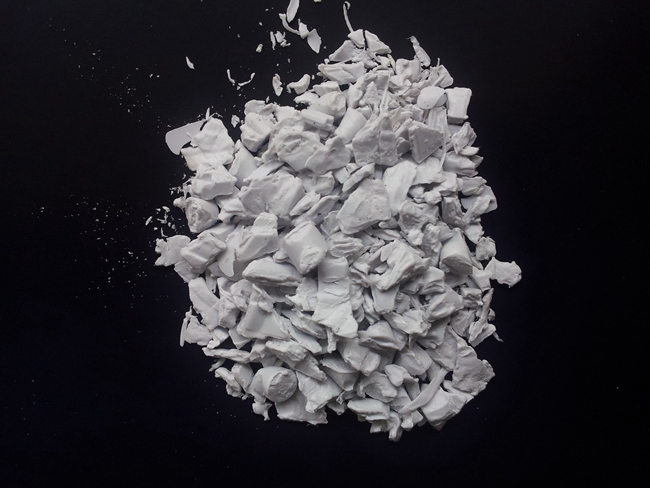
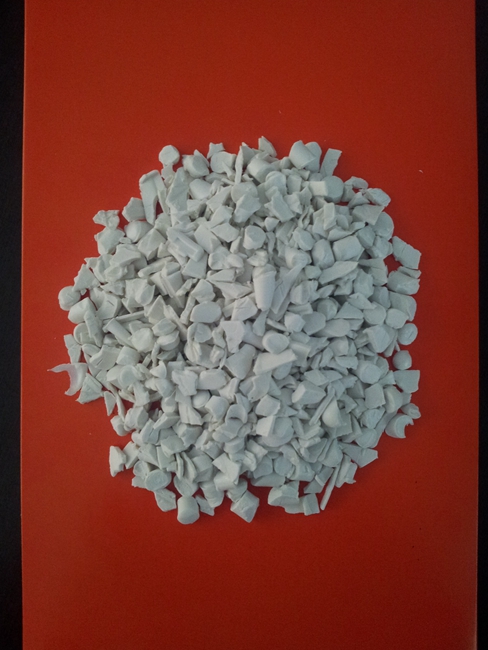
注塑时,注塑机通过浇注口向模具填充流体的材料,形成产品,等产品冷却后,在浇注口会残余材料,这些冷却的部分经过工人的分离处理后就形成了水口料。东莞市奔腾塑胶有限公司(回收水口料)
水口料在工厂里确实比较难管理,因为产出是伴随着产品产出,并且产出率不确定,有时调试过程会产生大量的废品要作为水口料处理。二是因为他的存放地点一般在车间而不在仓库,一般企业完工后的废品废料将直接拉去排队等候粉碎,仓库也无法统计。东莞市奔腾塑胶有限公司(回收水口料)
水口料还包括试模、试机、试料或生产中产生的废品。这些废料、废品经过粉碎后可加入到下一批产品的原料中,原则上那个产品废下来的,还是要做那个产品,或者增加一些色粉,做更深颜色的产品,因此黑色的家电产品,外壳用水口料的可能性更大些。水口料加的太多了虽然会降低成本,但是产品也会变易碎,所以商家会控制一个量。现在客户会提出成品中水口料的掺杂比例,以便控制品质。 东莞市奔腾塑胶有限公司(回收水口料)
本文由水口料回收公司(www.dgskl.com)整理发布,如需转载请注明来源及出处:https://www.dgskl.com/news/72.htm
-
22 2021-04
塑料可以回收吗?处理方法!
大部分都认为只要是塑料都是对环境有害的,其实不然,具体要看我们的用途以及它的性能,因为有些是可以循环再利用的,一般来讲塑胶可以回收吗?
-
13 2021-04
-
13 2021-04
回收AS水口料成品尺寸不稳定的原因
回收AS水口料成品尺寸不稳定的原因 塑料制件尺寸变化,本质上是塑料不同收缩程度所造成的。凡是料温、模具、压力、生产周期变化不定的操作,都将导致制件尺寸的变化,尤其是结晶度较大的PP、PE、尼龙等是如此。主要原因分析如下:1.机台方面:(1)塑化容量不足应选..
-
13 2021-04
回收水口料设备的安全操作规程
回收水口料设备的安全操作规程 1、操作工上岗作业前须穿戴好劳动防护用品如防护眼镜、护耳器等; 2、检查工衣是否做到三紧(领口紧、袖口紧、下摆紧),员工工作中戴上帽子; 3、清理设备周围环境,不许存放任何与工作无关的物品; 4、检查设备各控制开关、安全联锁装置..
-
13 2021-04
回收ABS水口料的应用前景
回收ABS水口料的应用前景就目前来看,ABS较大的消费市场是中国,将近占总消耗量的50%,从2004年的每年305万吨增长到2010年的550万吨,近56%,但是在汽车及建筑行业的比例国内明显较少,然而在生产方面,国内的各大厂商的生产量并不能满足市场的需求,而且高性能的ABS还是..
-
13 2021-04
PC塑料注塑工艺的细节说明
PC塑料注塑工艺的细节说明(1)、注塑前的准备:PC塑料原料虽然具备优异的机械特性,被称为“防弹胶”,同时,透明度非常高,被誉为是“透明金属”,但是,它有一个非常严重的缺陷,那就是流动性差,注塑难,所以,PC原料注塑前的准备十分关键,直接影响成败。(2)、原料的..
-
13 2021-04
回收PC水口料的注塑工艺及螺杆的选择介绍
回收PC水口料的注塑工艺及螺杆的选择介绍1、注射温度必须综合制品的形状、尺寸,模具结构。制品性能、要求等各方面的情况加以考虑后才能作出。一般在成型中选用温度在270~320℃之间,过高的料温如超过340℃时,PC将会出现分解,制品颜色变深,表面出现银丝、暗条、黑点、..
-
13 2021-04
ABS水口料的成型特征
1.无定形料,流动性中等,吸湿大,必须充分干燥,表面要求光泽的塑件须长时间预热干燥80-90度,3小时.2.宜取高料温,高模温,但料温过高易分解(分解温度为270度).对精度较高的塑件,模温宜取50-60度,对高光泽.耐热塑件,模温宜取60-80度.3、如需解决夹水纹,需提高材料的流动性,..
— 查看更多 —
推荐产品