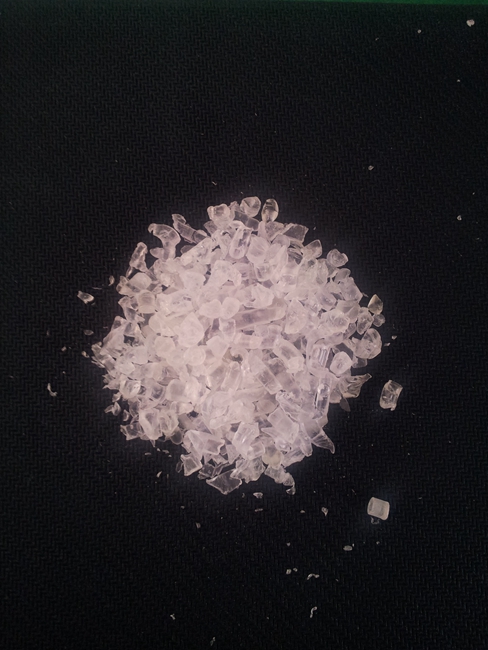
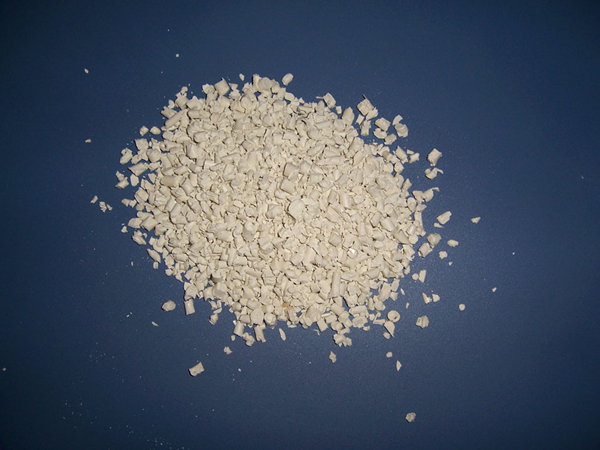
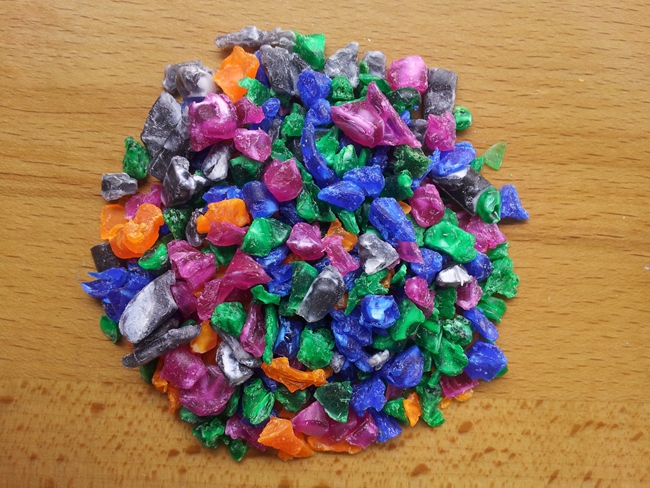
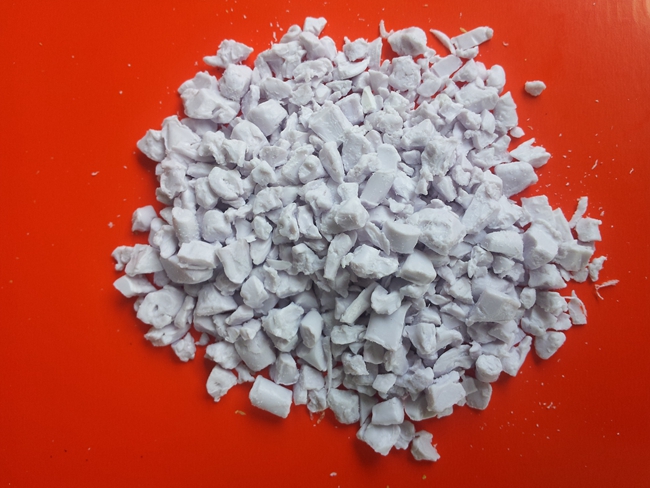
水口料的质量
文章作者:废塑料回收公司 发布时间: 浏览次数:2705
水口料重复使用会使塑料性能降低,而使用热流道系统没有水口料,可减少原材料的损耗,从而降低产品成本。
在型腔中温度及压力均匀,塑件应力小,密度均匀,在较小的注射压力下,较短的成型时间内,注塑出比一般的注塑系统更好的产品。
对于透明件、薄件、大型塑件或高要求塑件更能显示其优势,而且能用较小机型生产出较大产品。
水口料也应视其生产时产品之用料好坏而定,如果用的全新料则可以用来生产深颜色的产品,较好是黑色,
如果是用的回收料生产的话则只可生产质量要求比较低的产品;一般水口料加入的比例不宜太大25%左右为宜。
本文由水口料回收公司(www.dgskl.com)整理发布,如需转载请注明来源及出处:https://www.dgskl.com/news/66.htm
-
13 2021-04
ABS电镀素材可不可以加水口料
可以,较多应当不超过10%,可以逐步来来加或者减这个水口料的量再有就是水口料也应该是同一种材料的水口料,两个测试就好了1.熔融指数 即塑料的流动性能,将测试ABS水口料的熔融指数与新原料ABS的熔融指数进行对比,流动性越好,说明加的水口料越多;2.冲击强度 冲击强度测..
-
13 2021-04
回收水口料性能及注塑工艺条件说明
回收水口料性能及注塑工艺条件说明注塑模工艺条件: 干燥处理:加工前的干燥处理是必须的,因为PET的吸湿性较强。建议干燥条件为 120~165℃,4小时的干燥处理。要求湿度应小于0.02%。 熔化温度:对于非填充类型:265~280℃;对于玻璃填充类型:275~290℃。模具温度:..
-
13 2021-04
-
13 2021-04
回收PC水口料的成型加工条件选择
回收PC水口料的成型加工条件选择水份控制 PC类塑胶即使遇到非常低之水份亦会产生水解而断键、分子量降低和物性强度降低之现象。因此在成型加工前,应严格地控制聚碳酸酯之水份在0.02%以下,以避免成型品的机械强度降低或表面产生气泡、银纹等之异常外观。为避免水份所..
-
13 2021-04
水口料常识
水口料常识:注塑时,注塑机通过浇注口向模具填充流体的材料,形成产品,等产品冷却后,在浇注口会残余材料,这些冷却的部分经过工人的分离处理后就形成了水口料。东莞市奔腾塑胶有限公司(回收水口料) 水口料在工厂里确实比较难管理,因为产出是伴随着产品产出,并且产..
-
13 2021-04
回收pc/abs水口料颗粒升阻燃性的性能
回收pc/abs水口料颗粒升阻燃性的性能 回收pc/abs水口料abs颗粒是一种很重要的生产材料,在生产产品的时候会提高产品的某些方面的特性。阻燃abs颗粒就是可以特高产品性能,abs塑料颗粒厂对于这种材料是十分有自信的,因为这种材料确实没有出现过任何的问题。 回收p..
-
13 2021-04
abs性能及特点
1.ABS的性能:ABS是由丙烯腈、丁二烯和苯乙烯三种化学单体合成。(每种单体都具有不同特性:丙烯腈有高强度、热稳定性及化学稳定性;丁二烯具有坚韧性、抗冲击特性;苯乙烯具有易加工、高光洁度及高强度。三种单体的聚合产生了具有两相的三元共聚物,一个是苯乙烯-丙烯腈的连续相,另一个是聚丁二烯橡胶分散相。)从形态上看,ABS是非结晶性材料,具有较高的机械强度和良好“坚、韧、钢”的综合性能。它是无定型聚合物,ABS是一种通用型工程塑料,其品种多样,用途广泛,也称“通用塑料”,(MBS称为透明ABS),AB..
-
13 2021-04
回收水口料成型性能的分析
回收水口料成型性能的分析 无定形材料,流动性中等,吸湿大,必须充分干燥,表面要求光泽的塑件须长时间预热干燥80-90度,3小时;宜取高料温,高模温,但料温过高易分解(分解温度为270度).对精度较高的塑件,模温宜取50-60度,对高光泽.耐热塑件,模温宜取60-80度; 如需解决..
— 查看更多 —
推荐产品