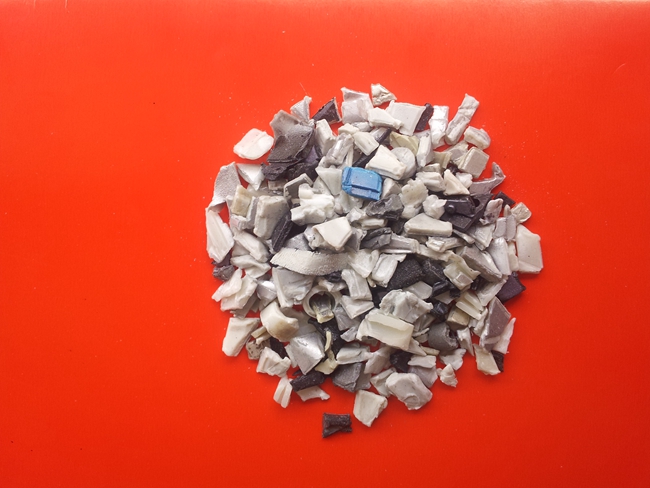
回收PC/ABS水口料
文章作者:废塑料回收公司 发布时间: 浏览次数:5647
水口料重复使用会使塑料性能降低,而使用热流道系统没有水口料,可减少原材料的损耗,从而降低产品成本。在型腔中温度及压力均匀,塑件应力小,密度均匀,在较小的注射压力下,较短的成型时间内,注塑出比一般的注塑系统更好的产品。对于透明件、薄件、大型塑件或高要求塑件更能显示其优势,而且能用较小机型生产出较大产品。
PC/ABS,聚碳酸酯和丙烯腈-丁二烯-苯乙烯共聚物和混合物,是由聚碳酸酯(Polycarbonate)和聚丙烯精(ABS)合金而成的热可塑性塑胶,结合了两种材料的优异特性,ABS材料的成型性和PC的机械性、冲击强度和耐温、抗紫外线(UV)等性质,可广泛使用在汽车内部零件、事务机器、通信器材、家电用品及照明设备上。
化学和物理特性: PC/ABS具有PC和ABS两者的综合特性。例如ABS的易加工特性和PC的优良机械特性和热稳定性。二者的比率将影响PC/ABS材料的热稳定性。PC/ABS这种混合材料还显示了优异的流动特性。收缩率在0.5%左右。
PC/ABS是一种通过混炼后合成的改性工程塑料。其中,PC就是聚碳酸脂,ABS就是丙烯腈(A)、丁二烯(B)和苯乙 烯(S)的共聚物。这种改性塑料比单纯的PC和ABS性能更好,例如:抗冲击性提高,耐热性提高,硬度提高等等。
本文由水口料回收公司(www.dgskl.com)整理发布,如需转载请注明来源及出处:https://www.dgskl.com/news/4.htm
-
13 2021-04
收购防火ABS水口料生产的控制要点
收购防火ABS水口料生产的控制要点 收购防火ABS水口料工艺参数是挤出造粒的核心要素,如果工艺参数不正确,即使是优异的配方也难以生产出合格的产品。工艺参数设置是否合理,直接影响到半成品是否充分混合、塑化均匀,能否达到初步预塑的效果;否则,不仅造成产品外观、..
-
13 2021-04
回收PC水口料水份的控制
回收PC水口料水份的控制水份控制 PC类塑胶即使遇到非常低之水份亦会产生水解而断键、分子量降低和物性强度降低之现象。因此在成型加工前,应严格地控制聚碳酸酯之水份在0.02%以下,以避免成型品的机械强度降低或表面产生气泡、银纹等之异常外观。为避免水份所产生异常..
-
13 2021-04
回收ABS水口料注塑托盘的工艺流程
回收ABS水口料注塑托盘的工艺流程 1、回收ABS水口料合模:注塑成型机可区分为合模装置与注射装置。 合模装置是开闭模具以执行脱模作业,有所示的肘杆方式,以及利用油压缸直接开闭模具的直压方式。注 射装置是将树脂予以加热融化後再射入模具内此时,要旋转螺杆,并让投..
-
13 2021-04
回收pc/abs水口料泡沫材料热成型的方法
回收pc/abs水口料泡沫材料热成型的方法 虽然泡沫材料在常温下具有一定的强度和刚度,但加热后,就会变软。这样,就可以塑造成任意形状。把温度降回室温后,这些泡沫材料就会再度变硬,并保持塑造后的形状。一般而言,热成型过程可以细分为三个阶段:加热、塑型和冷却..
-
13 2021-04
塑料粉碎机的原理和特点
塑料粉碎机的原理: 概述了撞击式粉碎的相关粉碎理论,研究了常温下塑料粉碎机对普通塑料原料以及相关塑料回收进行超细粉碎的机理。通过塑料粉碎实验,塑料粉碎机的原理及其实验流程,讨论了转速、入料粒度、加料速度和出料口位置等工艺参数对粉碎效果的影响。根据其结..
-
13 2021-04
回收AS水口料成品尺寸不稳定的原因
回收AS水口料成品尺寸不稳定的原因 塑料制件尺寸变化,本质上是塑料不同收缩程度所造成的。凡是料温、模具、压力、生产周期变化不定的操作,都将导致制件尺寸的变化,尤其是结晶度较大的PP、PE、尼龙等是如此。主要原因分析如下:1.机台方面:(1)塑化容量不足应选..
-
13 2021-04
回收AS水口料再生塑料颗粒的级别说明
回收水口料再生塑料颗粒的级别说明 回收水口料一级料 是指所使用的原料为没有落地的边角料,或者称为下角料,有些是水口料、胶头料等,质量也是比较好的,就是没有使用过的,在加工新料的过程之中,剩余的小边角,或者是质量不过关的原料。以这些为毛料加工出来的颗..
-
13 2021-04
— 查看更多 —
推荐产品