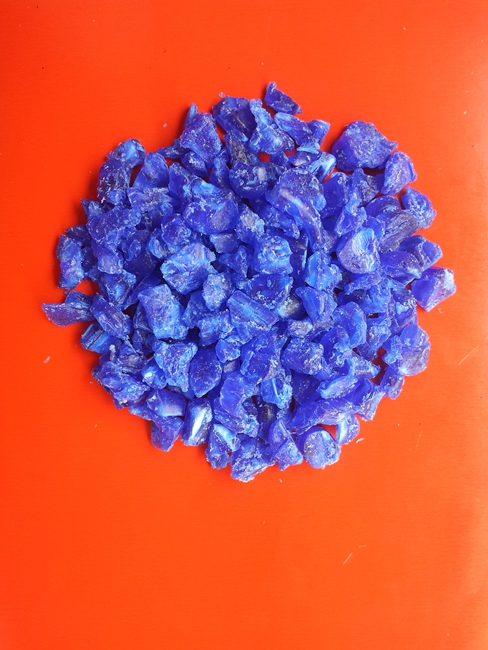
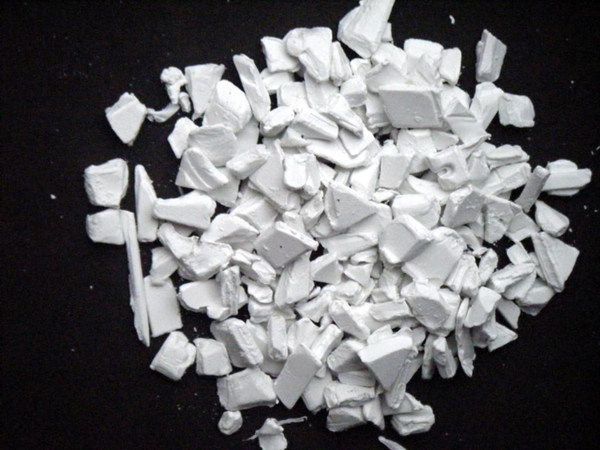
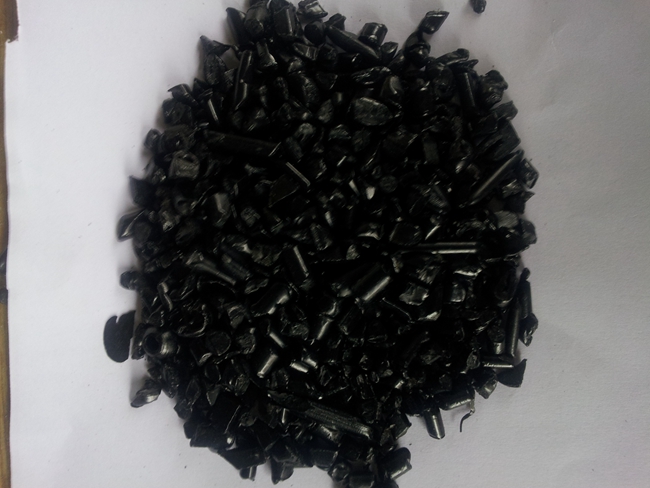
回收ABS水口料成型工艺的说明
文章作者:废塑料回收公司 发布时间: 浏览次数:2390
回收ABS水口料成型工艺的说明
ABS的特性主要取决于三种单体的比率以及两相 中的分子结构。这就可以在产品设计上具有很大的灵活性,并且由此产生了市场 上百种不同品质的ABS材料。这些不同品质的材料提供了不同的特性,例如从中等 到高等的抗冲击性,从低到高的光洁度和高温扭曲特性等。
ABS材料具有超强的易加工性,外观特性,低蠕变性和优异的尺寸稳定性以及很高 的抗冲击强度。
注塑模工艺条件
干燥处理:ABS材料具有吸湿性,要求在加工之前进行干燥处理。建议干燥条件 为80~90C下较少干燥2小时。材料温度应保证小于0.1%。
熔化温度:210~280C;建议温度:245C。 模具温度:25…70C。(模具温度将影响塑件光洁度,温度较低则导致光洁度较低)。
本文由水口料回收公司(www.dgskl.com)整理发布,如需转载请注明来源及出处:https://www.dgskl.com/news/299.htm
-
13 2021-04
PC/ABS塑胶原料的应用说明
PC/ABS塑胶原料的应用说明 PC/ABS塑胶原料由于汽车扰流板体积大,质量重,挤出过程中熔体受热时间长,因此在吹塑成型中对原料的要求较高。一般,普通的ABS材料在中空吹塑成型过程中熔体强度低、重复加工性差,易出现型坯熔体强度不足及下垂快等问题,从而引起制品发黄..
-
13 2021-04
水口料添加比例说明
水口料添加比例1、水口料添加0%透明产品不可只能作为他用2、水口料添加15%外观要求高,复杂结构且受力的产品可添加15%以内的水口料,添加的水口料须干净无杂色,需检测其强度,有效性鉴定3、水口料添加20%外观要求高,结构复杂无受力的产品,较多可考虑加20%,添加的水口..
-
13 2021-04
abs再生料分享塑料润滑剂
高聚物的在熔融之后通常具有较高的粘度,在加工过程中,熔融的高聚物在通过窄缝、浇口等流道时,聚合物熔体必定要与加工机械表面产生摩擦,有些摩擦在对聚合物的加工是很不利的,这些摩擦使熔体流动性降低,同时严重的摩擦会使薄膜表面变得粗糙,缺乏光泽或出现流纹。为..
-
13 2021-04
水口料产生及处理过程
注塑车间于生产作业时,原则上以如下要求区分A级水口及B级水口料:● 喷油夹具注塑后产生之不良品及料头称之为B级水口。● 产品注塑后产生之不良品及料头称之为A级水口。.注塑过程中,由机台技术员在水口料桶外贴示“回收料标签”,标签上详细注明供应商、材质、规格及回..
-
13 2021-04
回收PC水口料注塑工艺的分析
回收PC水口料注塑工艺的分析 回收PC水口料 PC塑胶原料的吸水率较大,加工前一定要预热干燥,纯PC干燥120℃,改性PC一般用110℃温度干燥4小时以上。干燥时间不能超过10小时。一般可用对空挤出法判断干燥是否足够。再生料的使用比例可达20%。在某些情况下,可100%的使用..
-
13 2021-04
回收ABS水口料如何做高光黑亮
回收ABS水口料做高光已成为很多抽粒厂的新动向,我们公司有客户用水口料做出来的高光不比新来做出来的差,这样降低了成本,提高了市场竞争力。当然用水口料做高光选料也很重要,如果选料不好做出来的产品同样达不到高光。有人直接用高光黑色母下去就,但是加黑色母下去黑..
-
13 2021-04
pvc性能及注射成型
PVC料因为价廉,与生俱来具备防炎性质,而且强硬坚固,抗化学能力佳,收缩率为0.2-0.6%,产品在电器、机械、建筑、日用品、玩具、包装上应用日益广泛一、PVC料的特性PVC热安定性不良,成型温度与分解温度接近,流动性不佳,外观容易形成不良缺陷,PVC料耐热性不佳,较易..
-
13 2021-04
ABS与PC/ABS的区别
PC/ABS有优异的抗冲能力,机械性能优于ABS,但PC/ABS的加工比ABS复杂,可能出现的各种问题增多,而且价格比ABS昂贵很多。PC/ABS的阻燃材料在防火性能上远远逊色于ABS阻燃材料,这个是有事实依据的。
— 查看更多 —
推荐产品